自动化散件攻牙锁螺丝非标设备定制与电子科技技术开发 从需求到落地的系统方法
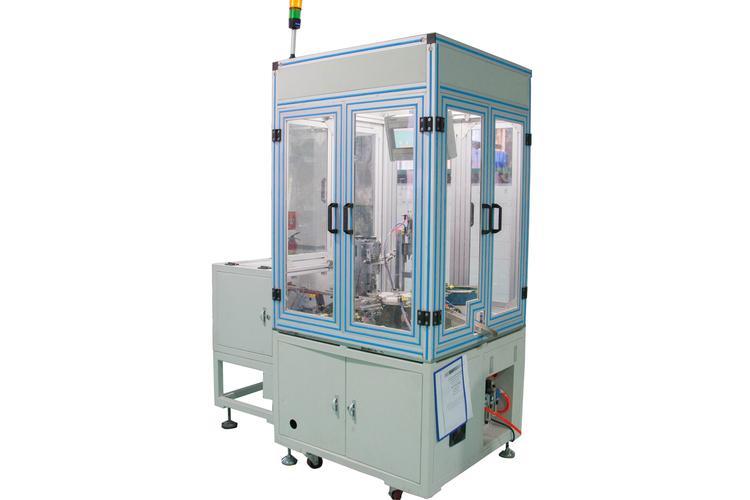
自动化散件攻牙锁螺丝非标设备定制与电子科技技术开发:从需求到落地的系统方法
在电子制造领域,散件装配环节长期面临人力密集、品质波动大、交付节拍不稳定等痛点。攻牙与锁螺丝作为装配工序中的关键步骤,其自动化水平直接影响整线的效率与一致性。与此非标自动化设备定制与电子科技领域内的技术开发之间存在紧密的耦合关系——设备是载体,技术开发是内核,二者协同才能形成真正可落地的解决方案。本文围绕这一主题,从需求分析、方案设计、技术开发、集成调试到持续优化,梳理一套系统化的实践路径。
一、需求分析:明确边界与约束
非标自动化的起点不是设备选型,而是需求澄清。针对散件攻牙锁螺丝场景,需求分析至少应覆盖以下维度:
- 物料特征:散件的材质、尺寸公差、来料姿态与一致性;攻牙孔径、螺纹规格;螺丝规格、头部形状与咬合特性。
- 工艺要求:攻牙扭矩范围、螺纹深度、垂直度公差;锁螺丝扭矩曲线、防松要求、少拧/漏拧判定标准。
- 产能与节拍:目标UPH、换型频率、批量模式(多品种小批量或单一品种大批量)。
- 品质判定:扭矩监控、螺纹通止规检测、视觉确认、数据追溯需求。
- 现场约束:设备占地、上下料方式、与现有产线的接口、粉尘与静电防护要求。
需求分析的核心产出应是一份可量化的《工艺需求规格书》,避免"高精度、高速度、高稳定性"这类无法验收的模糊表述。
二、方案设计:以工艺路线驱动结构
非标设备定制的方案设计应遵循"工艺路线先行、结构服务于工艺"的原则。攻牙锁螺丝自动化的典型工艺路线包括:上料与定向—定位夹紧—攻牙(或预攻牙)—螺纹检测—螺丝供给与拾取—锁付—扭矩与视觉复检—下料。
方案设计阶段需重点权衡以下技术选项:
- 供料方式:振动盘、柔性上料、料盘矩阵或机器人抓取,需结合散件姿态复杂度与换型频次选择。
- 攻牙执行机构:刚性攻牙与柔性攻牙(浮动夹头)的取舍,取决于材料与螺纹精度要求。
- 锁螺丝模组:伺服拧紧轴与气动/电动螺丝刀的扭矩控制精度差异,及是否需扭矩-角度曲线监控。
- 定位与夹紧:一次装夹完成攻牙与锁付可减少二次定位误差,但会增加夹具复杂度。
- 检测配置:扭矩传感器、位移传感器、工业相机与光源的组合方案。
方案输出应包括节拍估算、关键机构原理图、控制架构草案与风险清单,作为技术开发的输入。
三、技术开发:电子科技能力的落地
电子科技领域内的技术开发在此类设备中主要体现在三个层面:
1. 控制与驱动技术。 基于PLC或运动控制卡的架构,完成多轴联动、攻牙主轴同步、拧紧轴扭矩闭环等控制逻辑。攻牙过程中主轴转速与进给的同步精度直接决定螺纹质量,需要位置环与速度环的协同整定。
2. 传感与检测技术。 扭矩传感器用于锁付过程监控,通过扭矩-角度曲线识别浮锁、滑牙、漏拧等异常;视觉系统用于螺丝有无、螺纹孔对位与锁付后确认。检测数据应结构化上传,满足追溯要求。
3. 软件与数据技术。 包括HMI配方管理(支持多品种快速换型)、工艺参数版本管理、设备状态监控与OEE统计、异常报警与日志。对于多机台场景,可预留MES/SCADA接口。
技术开发阶段建议采用"核心模组先行验证"的策略:先对攻牙模组和拧紧模组做单站验证,确认扭矩精度与节拍达标后,再进入整机集成,降低返工风险。
四、集成调试:从单站到整线
集成调试是验证"设备定制"与"技术开发"是否真正匹配的环节。调试应分层次推进:
- 单机构调试:供料稳定性、夹具重复定位精度、攻牙垂直度、拧紧扭矩一致性。
- 工序联调:上下料节拍匹配、异常停机与恢复逻辑、防呆互锁。
- 小批量试产:用真实散件连续运行,统计直通率、节拍分布与故障间隔,形成调试报告。
调试中暴露的问题应回溯到方案或技术开发层面修正,而非仅靠现场参数补偿掩盖。
五、持续优化与可扩展性
非标设备的生命周期管理同样重要。建议在交付时同步建立:关键易损件清单与更换周期、扭矩标定与视觉校准的定期维护规程、配方与工艺参数的备份机制。对于后续扩产或多品种导入,设备架构应预留模组化扩展接口,使技术开发成果可复用到新机型。
##
自动化散件攻牙锁螺丝非标设备定制的本质,是把电子科技领域内的技术开发能力转化为可稳定运行的装配生产力。其成功关键在于:以量化需求界定边界,以工艺路线驱动方案设计,以核心模组验证控制技术风险,以分层调试保障集成质量。唯有设备工程与技术开发同步推进、相互校验,才能交付真正满足电子制造品质与节拍要求的自动化系统。
如若转载,请注明出处:http://www.92gongxiang.com/product/101.html
更新时间:2026-11-21 21:52:59